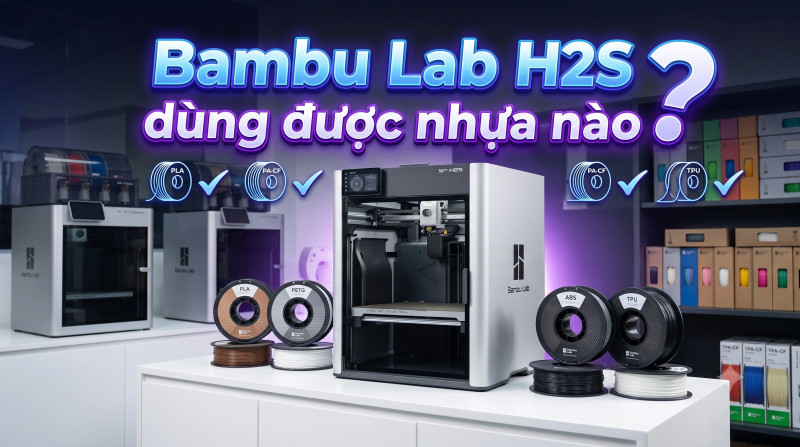
Máy in 3D Bambu Lab H2S hỗ trợ gần như toàn bộ “lineup” filament của Bambu — từ PLA, PETG đến các vật liệu kỹ thuật như ABS, ASA, PC, PA/PPA và các filament gia cố sợi (CF/GF) — nhờ hotend 350°C và buồng in gia nhiệt chủ động lên đến 65°C.
Vật liệu phổ biến (dùng dễ, ít rắc rối)
PLA, PLA-CF: in nhanh, ít yêu cầu buồng nhiệt; H2S cho kết quả bề mặt mịn và ít warping trên khổ lớn nhờ kiểm soát luồng khí và camera giám sát.
PETG / PETG-CF: bền, chịu va đập tốt; H2S cho phép in ở tốc độ cao mà vẫn giữ độ bám lớp khi dùng profile phù hợp.
Vật liệu kỹ thuật (lợi thế thực sự của H2S)
ABS, ASA: cần buồng nhiệt để giảm cong vênh; H2S với chamber 65°C giữ nhiệt đồng đều, giúp các chi tiết lớn không bị tách lớp hay cong mép.
PC (polycarbonate): đòi hỏi nhiệt nozzle cao và buồng ổn định; hotend 350°C và thermal management của H2S làm cho in PC thực tế hơn trên máy bàn.
PA / PPA và các biến thể gia cố (PA-CF, PPA-CF): vật liệu hút ẩm, dễ giòn, nhưng cần thiết cho chi tiết cơ khí — H2S hỗ trợ chúng nhờ nhiệt nozzle cao, buồng giữ ổn định và closed-loop extrusion để duy trì dòng vật liệu.
Vật liệu cần chamber heating (khuyến cáo)
Các filament có hệ số co rút lớn hoặc điểm biến dạng nhiệt cao cần chamber heating để giữ kết cấu in lớn: ABS, ASA, PC, PA, PPA và một số PPS/PPS‑CF. Với H2S, chế độ active chamber lên đến ~65°C giúp giảm ứng suất nội và cải thiện liên kết giữa các lớp trên chi tiết lớn.
Vật liệu hưởng lợi từ hotend 350°C
Các vật liệu kỹ thuật như PC, PPA, PPS và filament gia cố (carbon/glass reinforced) cần nhiệt nozzle cao để nóng chảy đều và bám lớp tốt; hotend 350°C trên H2S mở rộng danh sách filament có thể in an toàn và đáng tin cậy so với hotend giới hạn thấp hơn.
Lợi ích thực tế của chamber heating và thermal management
Giảm cong vênh trên chi tiết lớn: buồng giữ nhiệt ổn định làm giảm chênh nhiệt giữa lớp in mới và lớp đã đông cứng, đặc biệt quan trọng với ABS/PC/PA.
Cải thiện liên kết giữa lớp (interlayer adhesion): nhiệt buồng vừa đủ giúp các lớp mới "bám" tốt vào lớp trước, tăng sức bền cơ học cho chi tiết chức năng.
Giảm số lần thất bại in dài: H2S kết hợp camera, cảm biến và quản lý quạt/tản nhiệt chủ động để điều chỉnh môi trường in trong suốt bản in lớn nhiều giờ.
Những lưu ý thực tế khi in trên H2S
Không phải mọi filament “cùng tên” đều giống nhau giữa các hãng: với chamber nóng, một số PLA/PETG thương mại có HDT thấp có thể mềm trong đường dẫn; luôn kiểm tra phân loại filament (high/medium/low temp) trước khi dùng.
Filament hút ẩm (PA, PPA, PC) cần bảo quản khô; H2S hỗ trợ AMS/processing tốt, nhưng người dùng vẫn nên dùng desiccant/dryer cho chất lượng nhất quán.
Khi in chi tiết lớn bằng vật liệu kỹ thuật, cân nhắc build plate, bề mặt bám và thiết lập initial layer kỹ vì diện tích tiếp xúc lớn làm tăng rủi ro bong mép nếu chuẩn bị không tốt.
Tóm tắt nhanh — Bạn có in được gì trên H2S?
Có (dễ): PLA, PETG, TPU (với lưu ý), PLA-CF.
Có (tốt, lợi thế rõ rệt): ABS, ASA, PC, PA/PPA và filament gia cố sợi — đặc biệt khi cần chi tiết lớn và/hoặc chi tiết chức năng.
Cần thận trọng: các filament có HDT thấp dùng trong buồng quá nóng (kiểm tra khuyến nghị nhà sản xuất).
Nếu bạn đang cân nhắc mua H2S chủ yếu để in vật liệu kỹ thuật, machine thực sự được thiết kế cho mục đích đó: khổ in lớn, hotend 350°C và chamber heating là bộ công cụ cần thiết để chuyển từ thử nghiệm nhỏ sang in chi tiết kích thước thực tế hoặc prototype chức năng.